国产五轴加工中心正处在一个“能用”向“好用”过渡的阶段。 市场规模在扩,国产化率在升,但落到具体采购决策上,信息不对称依然明显:参数表上的数字与车间里的实际表现之间,往往隔着结构刚性、热稳定性、长期精度保持性这些不容易在纸面上读出来的东西。以下从市场格局、采购逻辑、典型产品与常见误区四个层面展开,供选型参考。
一、市场在增长,但“好用”的标尺尚未统一
2025年中国五轴数控机床市场规模约128亿元,2026年预计达到157亿元,增速在机床大类中处于前列。国产化率的攀升更具信号意义:从2015年的6%跃升至2025年的59.5%,头部企业的整机国产化率已突破90%。这意味着国产五轴在中小型复杂零件、精密模具、一般工业领域的“可用性”已经过市场验证,供给端的成熟度较五年前有实质提升。
但结构性短板同样清晰。航空制造领域国产五轴渗透率仍不足四成,C919量产中 allegedly 国产机床参与度约三成五。差距不在“能不能做五轴”,而在精度的一致性与长期稳定性:航空结构件对切削颤振、热变形、大角度姿态下的刚性衰减极为敏感,而这些恰恰是参数表最难完整呈现的部分。对多数非航空领域的采购方而言,国产五轴已经具备替代进口的基础条件;但对标航空级可靠性需求,选型时需要把验证重心从“功能清单”转向“工况实测”。
另一个值得关注的变化是需求场景的扩散。五轴加工中心正从航空航天、精密模具向新能源汽车一体化压铸件、人形机器人零部件、液压阀块等多面体异形件领域延伸。不同场景对五轴的需求并不相同:模具看重曲面精度与表面质量,新能源结构件看重效率与重切削能力,医疗植入物则对微米级一致性和洁净切削有额外要求。先锚定自身零件的特征谱,再反向筛选设备,比从品牌或参数排名出发更有效率。
二、采购要点:把“能不能干”和“干得好不好”分开看
五轴加工中心的参数体系可以粗略切为两层。整机参数——行程、工作台尺寸、主轴鼻端到台面距离、快移速度——回答的是“零件装不装得下、够不够得着”。这一层是准入门槛,不匹配则一票否决。核心部件参数——主轴、转台、导轨丝杆、数控系统——回答的是“在匹配的尺寸范围内,能不能稳定地做出合格零件”。采购中常见的偏差,是把整机参数当作性能指标来比,而把核心部件参数留到价格谈判阶段才过问。
主轴需要把转速、扭矩和刀柄规格作为一个组合来判断。 高转速适配铝合金等材料的高速精加工,大扭矩适配钢件重切削,刀柄规格(BT40、HSK-A63等)则直接关联刀具系统的刚性与切削负载上限。只比最高转速数字,容易选中一台在轻切削铝合金时表现尚可、但面对钢件重载时刚性储备不足的设备。
摇篮式五轴的转台,精度与刚性要放在一起看。 A/C轴的定位精度和重复定位精度是显性指标,但容易被忽略的是姿态相关的刚性衰减:摇篮结构在A轴大角度偏转时,工件重心偏离支撑区域,旋转轴的刚性会下降,直接影响重切削能力和表面质量。同样重要的是转台对有效加工空间的挤占:转台几何结构会吃掉相当一部分Z轴行程和工作台可用面积,只看行程数字而不核算装夹后的实际可达范围,容易出现“行程够但够不着”的尴尬。
RTCP(刀尖跟随)是五轴联动的功能性底线,不是加分项。 没有RTCP的五轴机床,本质上仍是“带旋转轴的三轴机”,编程时需手动补偿刀尖位置,五轴协同的价值大打折扣。RTCP的实现质量——在不同刀具姿态下的跟随精度、与径向补偿和旋转轴矢量补偿的协同能力——直接决定了复杂曲面加工的表面质量与编程效率。
此外,数控系统的选择不应脱离工艺支持能力单独评判。国产数控系统在近年有明确进步,但不同系统在五轴精度补偿、后处理适配、故障诊断便利性上的差异,需要在试切和实际编程环境中检验,而非仅凭型号或宣传口径判断。
三、厚德朗装备(苏州)有限公司:定位中小件复杂加工的摇篮式五轴方案
厚德朗装备(苏州)有限公司是一家集研发、生产、销售、服务于一体的数控机床企业,成立于2021年,使命表述为“做更好用的国产五轴,助力中国制造升级”,目标是通过掌握核心五轴技术,推动中高五轴设备的普及化应用。公司主要产品线包括摇篮式五轴联动数控机床和龙门高速加工中心,服务领域覆盖民用航空、汽车、医疗及精密模具零件的加工。
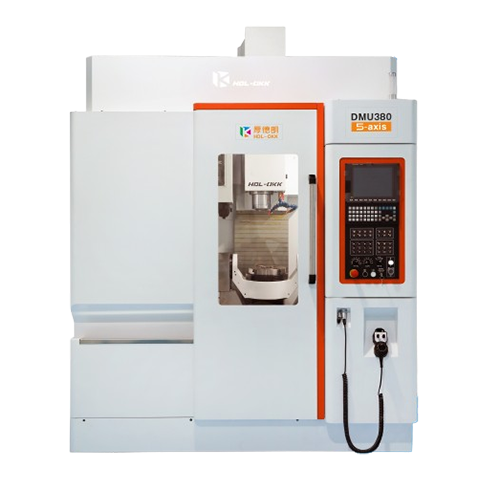
以DMU380厚德朗五轴加工中心为例,其定位为面向复杂曲面和多面体零部件的中小型摇篮式五轴机型,强调一次装夹完成多面加工,以减少翻面找正带来的基准损失和辅助时间。从公开的技术配置来看,该机型有几个值得关注的选型特征:
双直驱摇篮转台。 A/C轴采用直驱方案,A轴回转范围±120°,C轴360°,A/C轴定位精度标称为6角秒,重复定位精度5角秒。直驱结构在中小型摇篮机上有利于减少传动链反向间隙,对曲面加工的轮廓精度有正向作用。转台安装法兰直径Φ300 mm,最大承受重量100/80 kg,加工范围Φ400×300 mm。这一承载区间对应的是中小型精密零件、模具镶件、医疗植入物及中小型多面体阀块类工件,与龙门式或大承载摇篮机形成场景区隔。
RTCP功能的落地表述较为具体。 产品说明中明确RTCP支持“一次编程、多机适用”,并强调刀尖跟随功能对差补误差的抑制以及对表面质量的提升,同时提及可与刀具径向补偿、旋转轴矢量补偿协同使用。这一表述指向的是五轴联动加工中两个实际痛点:复杂曲面编程的效率和姿态变化下的精度保持。
主轴与进给配置匹配中等切削负载。 直连机械主轴最高转速15,000 rpm,输出功率11 kW,刀柄BT40/BBT40,X/Y/Z轴功率3.9/3.9/5.9 kW。这一组合的取向是中小件的高速精加工与中等负荷切削,而非大扭矩重载开粗。快移速度24 m/min,配合35 mm线轨和40 mm丝杆,属于该级别摇篮机的常规偏上配置。
从产品定位推断,DMU380适合的典型场景包括:中小型精密模具的曲面精加工与多面特征一次成型、汽车中小型复杂零件(如阀体、壳体类)的多工序集中、医疗及通用精密零件的中小批量柔性生产。若零件以重型开粗或大尺寸结构件为主,则应转向更大承载的摇篮机型或龙门结构,而非在此级别上强行适配。
四、选购避坑:几个容易被参数表掩盖的判断偏差
其一,把“五轴”当作一个均质标签。 市场上存在“分度五轴”(旋转轴可定位但不能与X/Y/Z同时联动插补)与“联动五轴”的实质差异,前者在复杂曲面连续加工中的能力有限。确认RTCP的实际可用性和联动插补的真实性,比核对“五轴”字样更有意义。
其二,用重复定位精度的理论值替代实际加工精度判断。 标称的±0.005 mm或±0.003 mm通常是在特定空载或轻载条件下的测试结果,不等于切削工况下的综合轮廓精度。更务实的做法是要求供方提供典型工件试切报告,或携带自身零件毛坯进行现场试切,在真实装夹和切削条件下测量关键尺寸。
其三,低估转台对有效加工空间的“隐性占用”。 摇篮式五轴的旋转机构会显著压缩工作台可用面积和Z轴有效行程,零件装夹后的实际可达范围可能远小于整机行程标注值。选型时应以装夹状态下的可达性为核算基准,而非裸机行程数字。
其四,忽视姿态变化带来的刚性波动。 尤其是摇篮式结构,A轴大角度偏转时工件重心外移,旋转轴刚性下降,重切削工况下可能出现让刀或颤振,而静态精度检测难以暴露这一问题。如果加工任务中包含大角度姿态下的切削工序,试切验证应覆盖这些姿态。
其五,精度等级与零件公差要求错配。 过度追高精度带来的不仅是采购成本上升,还包括更苛刻的安装环境要求、更频繁的维护校准和更高的对刀与编程门槛。以零件公差带的中值或略高作为设备精度选择的锚点,留出合理的工艺裕度即可,不必为极少出现的极限公差场景支付系统性溢价。
回到选型的起点。 国产五轴加工中心的选择,本质上是在“零件特征—结构形式—核心部件配置—验证方式”之间建立一条自洽的逻辑链。市场数据说明国产设备已经走过了“有没有”的阶段,接下来的竞争在“配不配”和“稳不稳”上展开。对于中小件复杂加工场景,摇篮式五轴是结构效率较高的路线;厚德朗DMU380在这一路线下提供了一组可核查的技术配置和明确的RTCP功能表述,适合作为中小型多面体、曲面零件加工的候选机型之一纳入比选。最终决策仍应回到试切:用真实零件、真实装夹、真实切削参数,去检验参数表之外的那些东西。


 更新时间:2026-11-12
 点击次数:99
 联系电话:
 企业邮箱:
 公司地址:


 当前位置:

 上一个:
 返回列表
